I. Эффективное уплотнение рыхлых отходов ПЭТ-волокна
Отходы ПЭТ-волокна отличаются легкостью и гибкостью; с ними сложно работать из-за низкой насыпной плотности и склонности к спутыванию.
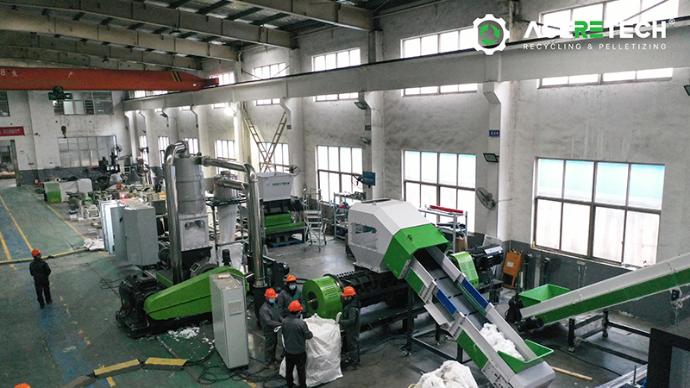
Для решения этой задачи компания ACERETECH использует дисковый измельчитель (DTS) и систему фрикционной агломерации.
Процесс начинается с подготовки волокна путем измельчения на дисковом оборудовании. Затем материал поступает в систему фрикционной агломерации, где за счет механического трения выделяется тепло, вызывающее усадку и уплотнение ПЭТ-волокон.
После уплотнения встроенная система резки измельчает обработанный материал, превращая его в агломерат, напоминающий попкорн; такой материал удобнее в обращении, транспортировке и дальнейшем использовании.
Представленное здесь решение обеспечивает производительность около 1000 кг/ч.
II. Предпосылки применения
Отходы ПЭТ-волокна образуются в процессе производства волокна и при изготовлении текстильных изделий.
По сравнению с обычными отходами жесткого пластика, рыхлые ПЭТ-волокна имеют совершенно иную физическую структуру.
Им свойственны:
• Малый вес
• Гибкость
• Склонность к спутыванию
• Низкая насыпная плотность
• Сложность обеспечения непрерывной подачи
В результате основная задача заключается не просто в уменьшении размеров.
Материал необходимо предварительно подготовить и уплотнить, придав ему более удобную для дальнейшей обработки форму.
Поэтому данный технологический процесс включает следующие этапы:
Подготовка волокна → Фрикционное уплотнение → Резка
III. Основные сложности переработки
1. Низкая насыпная плотность
Рыхлое ПЭТ-волокно занимает относительно большой объем по сравнению с его фактическим весом.
Это делает транспортировку, подачу и хранение неэффективными.
2. Спутывание волокон
Длинные волокна легко спутываются между собой, что может привести к нестабильной подаче материала.
3. Сложность обращения с материалом
Из-за рыхлой и гибкой структуры стандартные системы транспортировки и подачи могут не справляться с этим материалом так же легко, как с хлопьями жесткого пластика.
4. Необходимость уплотнения
Перед дальнейшей переработкой рыхлое волокно необходимо преобразовать в более плотную и удобную в обращении форму.
IV. Описание технологического процесса
Суть процесса можно представить следующим образом:
Рыхлое ПЭТ-волокно → Дисковый измельчитель DTS → Фрикционная агломерация → Усадка и уплотнение волокна → Система резки → Агломерированный ПЭТ-материал (по структуре напоминающий попкорн)
Основная цель процесса — уменьшить объем и увеличить насыпную плотность рыхлого ПЭТ-волокна.



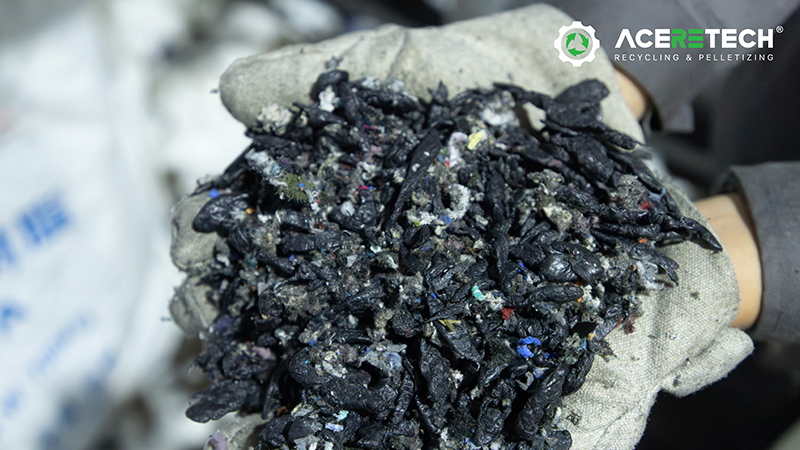
1. Измельчение на дисковом шредере DTS
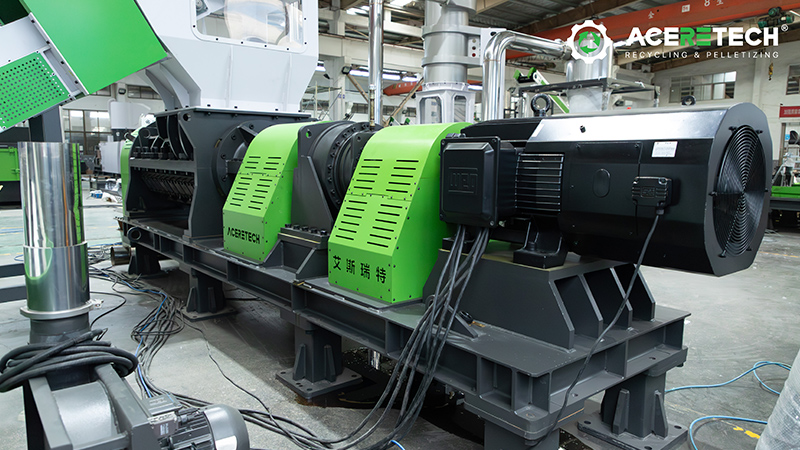
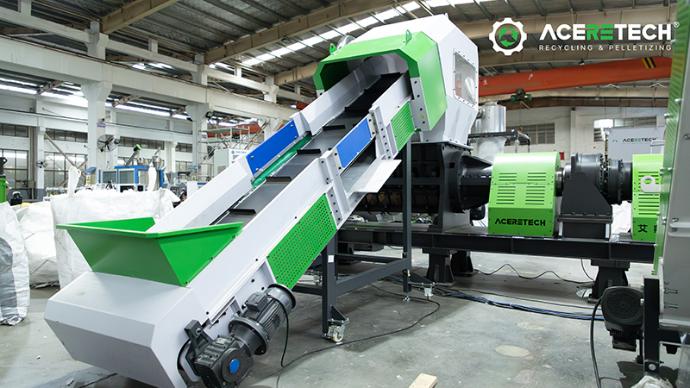
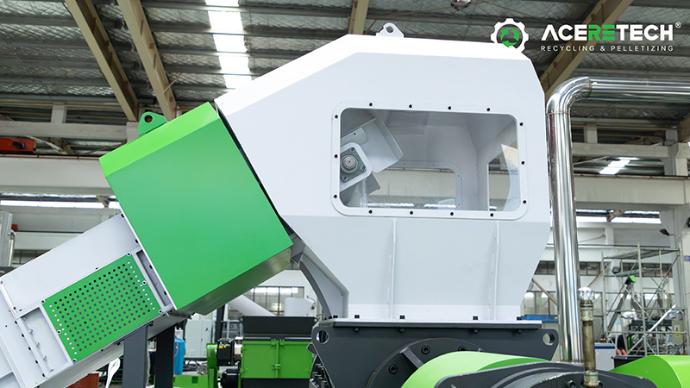
На первом этапе используется дисковый измельчитель серии DTS.
Шредер DTS подготавливает рыхлое волокнистое сырье перед его подачей в систему фрикционной агломерации.
При работе с волокном этап измельчения позволяет:
• Разбить спутанные комки материала
• Уменьшить длину волокон
• Повысить однородность материала
• Подготовить волокно к непрерывной подаче
Цель данного этапа — не получение гранул конечного размера.
Шредер DTS подготавливает материал к последующему процессу уплотнения.
2. Фрикционная агломерация
После измельчения ПЭТ-волокно поступает в систему фрикционной агломерации.
Это ключевой этап технологического процесса.
Внутри системы высокоскоростное механическое воздействие генерирует тепло за счет трения.
Под воздействием тепла ПЭТ-волокна дают усадку и становятся более компактными.
Одновременно с этим происходит уплотнение материала.
Процесс трансформации можно упрощенно описать так:
Рыхлое ПЭТ-волокно → Нагрев трением → Усадка волокна → Уплотнение
В результате после обработки материал занимает значительно меньший объем.
3. Усадка и уплотнение волокна
Эффект усадки — одна из ключевых особенностей данного процесса.
Рыхлые ПЭТ-волокна имеют большой кажущийся объем, так как они длинные, тонкие и распределены неплотно.
При воздействии тепла, возникающего в результате трения, волокна сжимаются и становятся более компактными.
Это меняет физическую форму материала: из рыхлого/объемного волокна он превращается в плотный/компактный агломерат.
Таким образом, главная цель процесса — уменьшение объема и уплотнение, а не традиционное гранулирование пластика.
4. Встроенная система резки
После того как материал нагрет, подвергнут усадке и уплотнен, система агломерации использует встроенный режущий механизм для измельчения обработанного материала на более мелкие фрагменты.
Этот этап резки является неотъемлемой частью системы агломерации.
Его не следует путать с процессом получения гранул методом традиционной экструзии.
Задача системы резки — придать материалу после уплотнения более однородную и удобную для дальнейшего использования форму.
Полученный материал внешне напоминает попкорн.
5. Конечный продукт: Агломерированный ПЭТ-материал, напоминающий попкорн
На выходе получается не стандартная пластиковая гранула.
Вместо этого ПЭТ-волокно преобразуется в плотный агломерированный материал, похожий на попкорн.
По сравнению с исходным рыхлым волокном, обработанный материал характеризуется:
• меньшим объемом;
• более высокой насыпной плотностью;
• более компактной структурой;
• удобством в обращении;
• удобством хранения и транспортировки.
Затем материал может быть направлен на дальнейшую переработку в соответствии с требованиями заказчика.
V. Отличия данного процесса от традиционного гранулирования
В данном случае используется термин «агломерация», а не «традиционное экструзионное гранулирование»; это различие имеет важное значение.
Традиционное экструзионное гранулирование
Пластиковый материал → Плавление в экструдере → Фильтрация → Экструзия → Резка → Пластиковые гранулы
Агломерация ПЭТ-волокна
Рыхлое ПЭТ-волокно → Нагрев трением → Усадка волокна → Уплотнение → Резка → Агломерированный материал (попкорн)
Во втором процессе ПЭТ не расплавляется и не превращается в стандартные экструзионные гранулы.
Его основная цель — обеспечить усадку и уплотнение рыхлого волокна, а также придать ему форму, более удобную для дальнейшего использования.
VI. Конфигурация технологического процесса
| Параметр | Конфигурация процесса |
| Исходное сырье | Отходы ПЭТ-волокна |
| Процесс | Агломерация / уплотнение волокна |
| Производительность | Около 1000 кг/ч |
| Предварительная обработка | Дисковый измельчитель DTS |
| Основное оборудование | Система фрикционной агломерации |
| Принцип нагрева | Механическое трение |
| Основной эффект | Усадка и уплотнение волокна |
| Резка | Встроенная система резки |
| Конечная форма | Агломерированный ПЭТ-материал (попкорн) |
VII. Ценность применения
Основная ценность данного решения заключается в преобразовании рыхлых, неудобных в обращении отходов ПЭТ-волокна в более плотный и технологичный материал.
1. Уменьшение объема
Рыхлое волокно значительно уплотняется в процессе, основанном на трении.
2. Усадка волокна
Тепло, выделяемое в результате трения, вызывает усадку ПЭТ-волокна.
3. Повышение насыпной плотности
Обработанный материал занимает меньше места, с ним проще работать.
4. Удобство обращения с материалом
Материал, напоминающий по форме попкорн, удобнее транспортировать, хранить и перемещать, чем рыхлое волокно.
5. Встроенная система резки
Система резки интегрирована в установку агломерации и измельчает уплотненный материал на более мелкие фрагменты.
VIII. От рыхлого ПЭТ-волокна к материалу, напоминающему попкорн
Технологический процесс можно представить следующим образом:
Рыхлое ПЭТ-волокно → Дисковое измельчение (DTS) → Нагрев трением → Усадка волокна → Уплотнение → Резка → Агломерированный ПЭТ-материал (в форме попкорна)
Процесс преобразует рыхлые и объемные отходы ПЭТ-волокна в компактный материал, с которым удобнее работать.
IX. Краткий обзор решения
Данное решение представляет собой систему фрикционной агломерации ПЭТ-волокна ACERETECH, предназначенную для уплотнения рыхлых отходов ПЭТ-волокна.
Основная сложность заключается в низкой насыпной плотности и гибкой структуре ПЭТ-волокна.
Решение этой задачи достигается за счет следующих этапов:
• Дисковое измельчение (DTS)
• Нагрев трением
• Усадка волокна
• Уплотнение
• Резка
Конечный продукт — это не гранулы, полученные методом экструзии.
В результате процесса образуется плотный агломерированный ПЭТ-материал, напоминающий попкорн, который проще перемещать, хранить и транспортировать.
Представленная здесь установка имеет производительность около 1000 кг/ч.
У вас есть похожий проект по переработке ПЭТ-волокна?
Если вы перерабатываете рыхлые отходы ПЭТ-волокна с низкой насыпной плотностью, с которыми сложно работать, компания ACERETECH может предложить решение на базе фрикционной агломерации для усадки и уплотнения волокна. Представленная здесь установка объединяет следующие процессы:
измельчение дисками (DTS) → фрикционная агломерация → усадка и уплотнение волокна → комплексная резка,
позволяющие перерабатывать рыхлое ПЭТ-волокно в плотный агломерат, напоминающий по виду попкорн.
Свяжитесь с компанией ACERETECH, чтобы обсудить ваши задачи по переработке ПЭТ-волокна.


FAQ
Q1. Какой материал может перерабатывать эта система?
A: Данная технология предназначена для переработки отходов ПЭТ-волокна, в частности — рыхлого волокнистого материала низкой плотности.
Q2. Каково назначение дискового измельчителя DTS?
A: Измельчитель DTS подготавливает рыхлое волокно к процессу агломерации, разбивая спутанные комки и измельчая крупные фрагменты материала.
Q3. Происходит ли в системе плавление ПЭТ-волокна?
A: В процессе используется тепло, возникающее в результате трения, для усадки и уплотнения ПЭТ-волокна.
Этот процесс не следует путать с традиционным плавлением и гранулированием методом экструзии.
Q4. Что происходит с ПЭТ-волокном во время агломерации?
A: Под воздействием тепла, выделяемого при трении, ПЭТ-волокна дают усадку и уплотняются.
Затем материал измельчается на более мелкие фрагменты.
Q5. Что происходит после агломерации?
A: Уплотненный ПЭТ-материал может быть передан на дальнейшую переработку в соответствии с требованиями заказчика.
Дальнейший этап обработки зависит от того, как именно заказчик планирует использовать полученный материал.