I. Проблемы переработки БОПП-пленки
БОПП-пленка (двуосно-ориентированный полипропилен) отличается легкостью, прозрачностью и высокой механической прочностью. Она широко используется в производстве пищевой упаковки, этикеток, клейких лент и других упаковочных материалов. В процессе производства и переработки БОПП-пленки образуются отходы (обрезки, кромка), что создает потребность в эффективных технологиях ее переработки и грануляции, позволяющих превращать производственные отходы в пригодные для повторного использования пластиковые гранулы.
II. Основные технические сложности при переработке БОПП-пленки
С технической точки зрения процесс переработки БОПП-пленки сопряжен с рядом трудностей.
Во-первых, из-за крайне низкой насыпной плотности и высокой гибкости пленки при ее прямой подаче в экструдер часто возникают проблемы: нестабильная транспортировка материала или образование «сводов» (заторов) в загрузочном бункере. Во-вторых, БОПП чувствителен к термическому воздействию: при плавлении и повторной переработке необходимо строго контролировать температурный режим, чтобы сохранить молекулярную структуру (ориентацию), сформированную в процессе вытяжки, и предотвратить термическую деградацию материала.
В-третьих, при плавлении пленки печатные краски и поверхностные покрытия выделяют летучие вещества; недостаточно эффективное удаление этих газов (дегазация) негативно сказывается на стабильности расплава и качестве получаемых гранул.
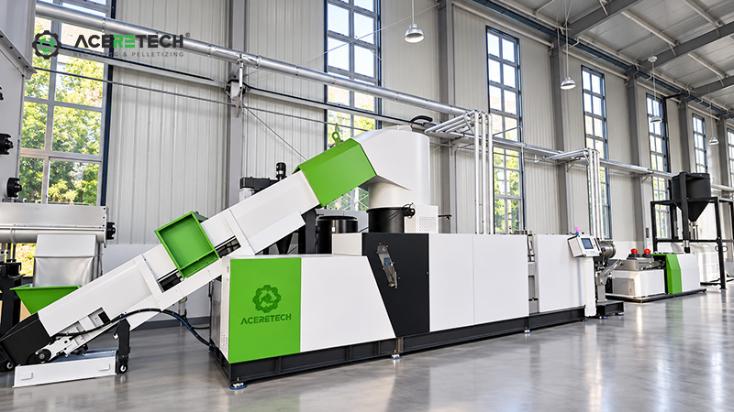
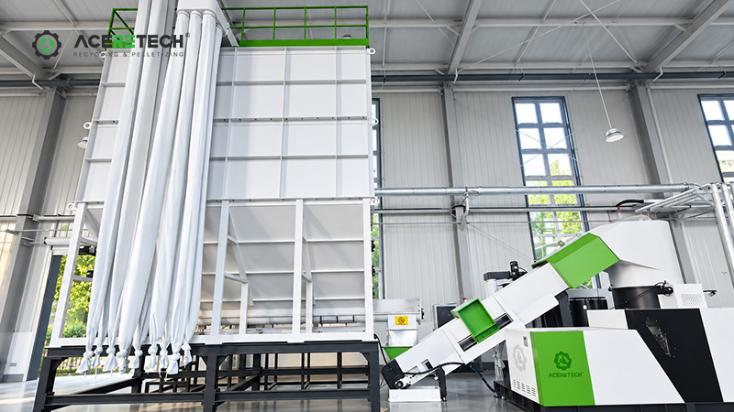
Для решения вышеуказанных проблем современные системы переработки и грануляции обычно используют комплексный технологический цикл: «измельчение и уплотнение — экструзия — дегазация — фильтрация — грануляция». В узле измельчения и уплотнения высокоскоростные вращающиеся ножи нарезают пленку, одновременно подсушивая, уплотняя и подплавляя ее за счет тепла трения. Это позволяет увеличить насыпную плотность сырья, обеспечить его стабильную подачу в экструдер, а также эффективно удалить пыль и влагу. В качестве основного оборудования для экструзии используется одношнековый экструдер с отношением длины к диаметру (L/D) от 28 до 40 (иногда больше), что гарантирует достаточное пространство для транспортировки и пластикации материала. В конструкции экструзионной линии предусмотрена зона вакуумной дегазации, позволяющая эффективно удалять влагу, остатки красок и низкомолекулярные летучие соединения. Для получения гранул чаще всего применяются методы грануляции в водяном кольце или подводная грануляция.
Статьи по теме
Решения для переработки и грануляции БОПП-пленки
IV. Применение и требования к качеству гранул, полученных из переработанной БОПП-пленки
С точки зрения стандартов качества, гранулы, полученные из переработанной БОПП-пленки, могут использоваться для дальнейшего производства пленок либо поставляться на предприятия, нуждающиеся в полипропилене (ПП) для выпуска другой продукции из этого материала. Стабильность показателя текучести расплава (ПТР) напрямую определяет, пригоден ли вторичный материал для использования в процессах производства пленок методом экструзии с раздувом или изготовления изделий методом литья под давлением.