I. Эффективная переработка и гранулирование отходов листового ПП
Листовой полипропилен (ПП) широко используется в производстве упаковки, промышленных изделий, оборотной тары, паллет и в других сферах.
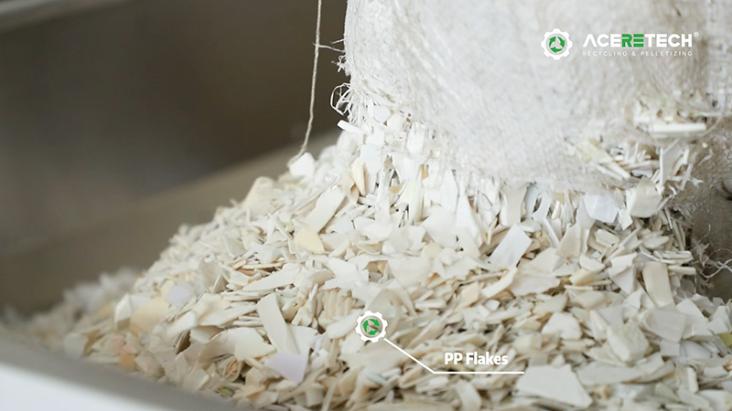
В процессе производства и обработки образуется определенное количество отходов листового ПП. В зависимости от происхождения, этот материал может включать производственные обрезки, бракованные листы, постиндустриальные отходы и другие виды жесткого ПП-лома.
По сравнению с обычными компактными пластиковыми отходами, листы ПП могут создавать определенные трудности при гранулировании из-за своих относительно больших размеров, низкой насыпной плотности и большого объема.
Кроме того, вторичный ПП может содержать влагу, воздух, остатки печатной краски и другие примеси, влияющие на качество готовых гранул.
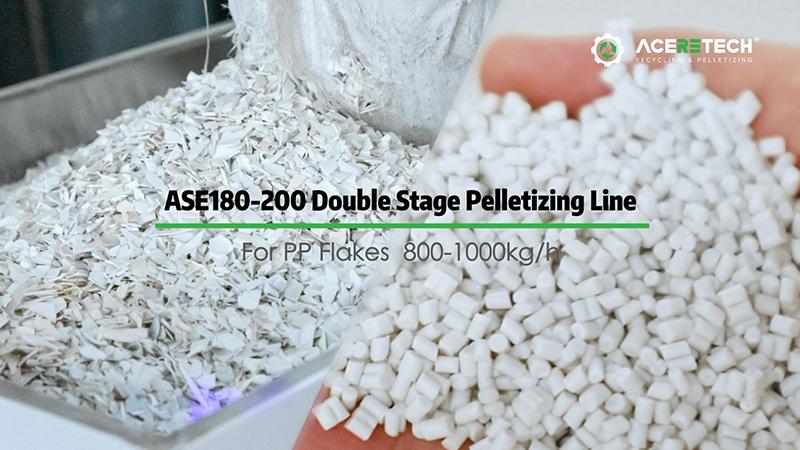
Для решения этих задач компания ACERETECH использует двухстадийную систему гранулирования ADS, позволяющую перерабатывать отходы листового ПП в гранулы вторичного материала.
Система объединяет в себе двухстадийную пластикацию, вакуумную дегазацию, фильтрацию расплава и автоматизированное управление процессом, обеспечивая стабильные показатели гранулирования.
II. Область применения
Отходы листового ПП образуются в различных производственных процессах.
Типичные источники включают:
• Обрезки при производстве листов ПП
• Бракованные листы ПП
• Отходы термоформования
• Промышленные отходы листового ПП
• Производственные отходы жесткого ПП
• Переработанные материалы из листового ПП
Материал может поступать на переработку в виде относительно крупных и легких фрагментов.
Перед экструзией материал необходимо подготовить для обеспечения стабильной подачи.
В процессе экструзии могут возникнуть дополнительные сложности, связанные с:
• Наличием захваченного воздуха
• Влагой
• Остатками печатной краски
• Посторонними включениями
• Термическим воздействием и воздействием сдвиговых усилий в процессе переработки
Поэтому система гранулирования должна обеспечивать не только плавление, но и эффективную гомогенизацию, дегазацию и фильтрацию.
III. Основные трудности при переработке листового ПП
Крупногабаритное и легкое сырье
Отходы листового ПП могут занимать значительный объем по сравнению с их фактическим весом.
Это может затруднить стабильную подачу материала в экструзионную систему.
Следовательно, для поддержания непрерывного потока материала необходима соответствующая система подачи. Удаление воздуха и летучих веществ
Отходы листового ПП могут содержать воздух (в пустотах между фрагментами), а также остаточные газы и летучие вещества, оставшиеся после предыдущей переработки.
Если эти вещества не удалить должным образом, они могут ухудшить качество расплава и привести к образованию пузырей в готовых гранулах или изделиях, изготовленных из этого материала.
Примеси
В зависимости от источника происхождения, отходы листового ПП могут содержать:
• Пыль
• Бумагу
• Частицы других видов пластика
• Металлические включения
• Прочие твердые примеси
Поэтому при гранулировании переработанного ПП важную роль играет эффективная фильтрация расплава.
Термическая история
Многократная переработка подвергает полипропилен дополнительному термическому и сдвиговому воздействию.
В связи с этим, для сохранения качества переработанного ПП необходимо контролировать параметры процесса экструзии.
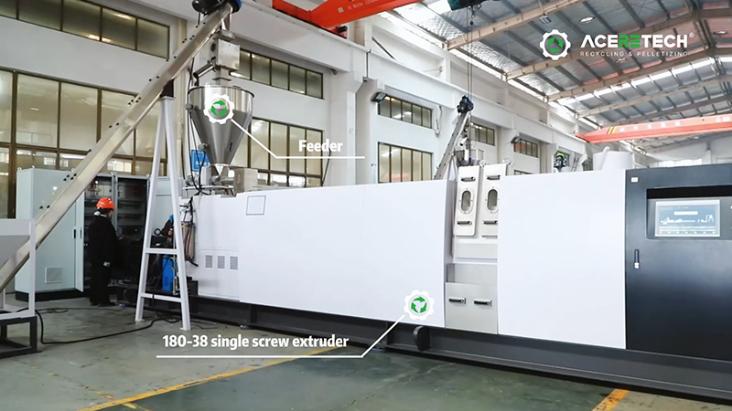
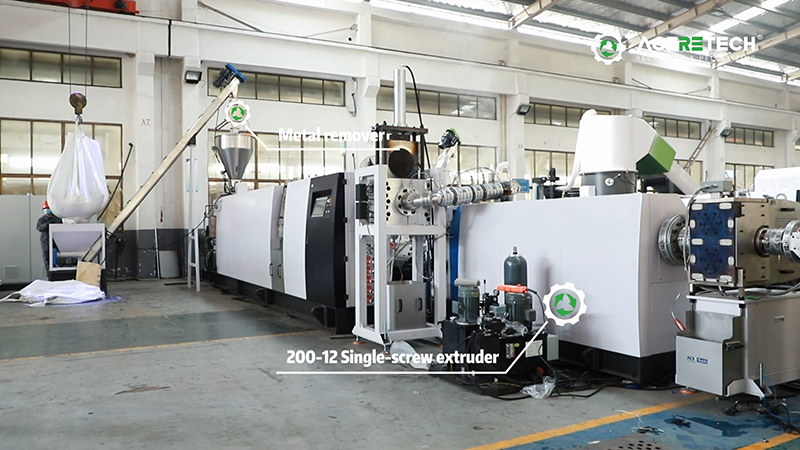
Для переработки отходов листового ПП компания ACERETECH использует двухстадийный гранулятор ADS.
В системе применяется длинный шнек на первой стадии и более короткий шнек на второй стадии.
Основные этапы процесса:
Отходы листового ПП → Подача → Плавление и пластикация (1-я стадия) → Вакуумная дегазация → Фильтрация расплава → Гомогенизация (2-я стадия) → Гранулирование → Гранулы переработанного ПП
Двухстадийная конфигурация позволяет разделить основной процесс пластикации и финальный этап гомогенизации и экструзии.
Это дает возможность перерабатывать материал в различных условиях на разных этапах экструзионного процесса
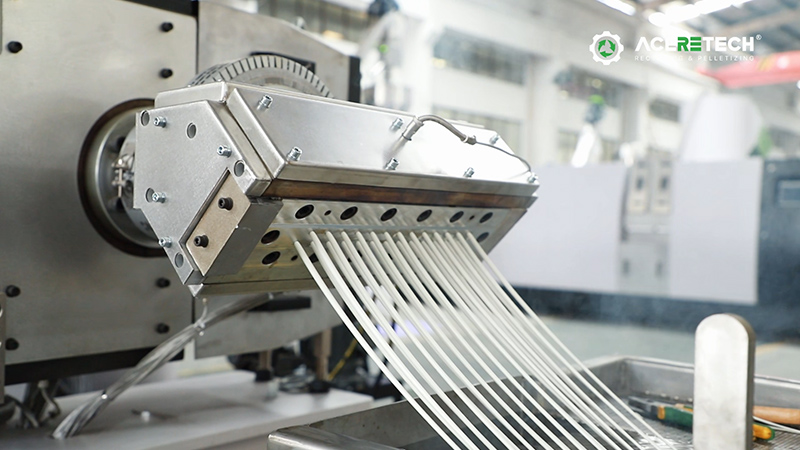
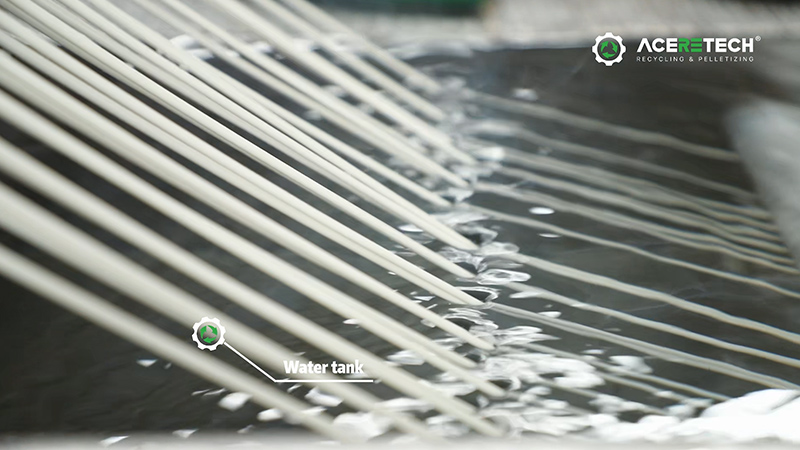
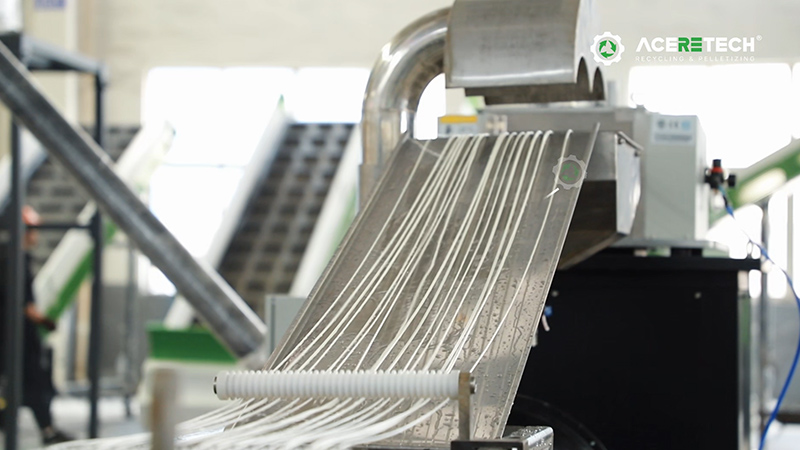
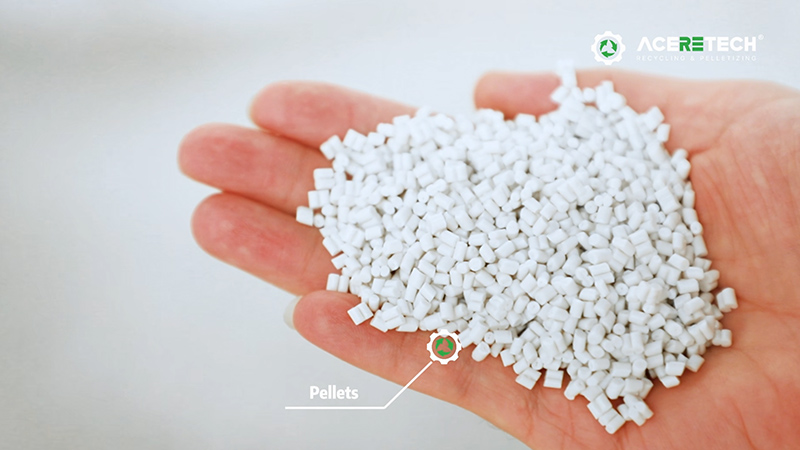
1. Первая стадия: плавление и пластикация
Первая стадия экструзии отвечает за основной процесс плавления и пластикации.
Шнек первой стадии имеет соотношение длины к диаметру (L/D) 38, что обеспечивает достаточную длину для выполнения следующих операций:
• Транспортировка материала
• Плавление
• Пластикация
• Смешение
• Гомогенизация
• Вакуумная дегазация
Относительно длинная зона пластикации позволяет постепенно перевести ПП из твердого исходного состояния в однородный полимерный расплав.
Это особенно важно при переработке отходов листового ПП, различающихся по размеру частиц и физическому состоянию.
2. Вакуумная дегазация
Вакуумная дегазация интегрирована в первый этап экструзии.
В процессе переработки из материала могут выделяться влага, захваченный воздух и летучие вещества.
Вакуумная система удаляет эти газы из расплава полимера.
Это помогает снизить риск возникновения:
• Пузырей
• Пустот
• Нестабильности процесса экструзии
• Дефектов гранул, вызванных наличием газов
Эффективность дегазации зависит от исходного состояния сырья и рабочих параметров.
При переработке листового ПП вакуумная дегазация служит дополнительным этапом, улучшающим качество расплава перед финальной стадией экструзии.
3. Фильтрация расплава
После пластикации и дегазации расплав полимера проходит через систему фильтрации.
Цель фильтрации — удаление твердых загрязнений из расплава перед гранулированием.
В системе ADS используется технология гидравлической смены фильтрующих сеток, обеспечивающая непрерывную фильтрацию расплава.
Это важно при переработке вторичного ПП, так как исходное сырье может содержать посторонние частицы, нежелательные в готовых гранулах.
Уровень фильтрации следует выбирать с учетом:
• Чистоты исходного сырья
• Типа загрязнений
• Требований к готовым гранулам
• Дальнейшего применения материала
4. Второй этап: Гомогенизация при низких сдвиговых нагрузках
После этапов пластикации и фильтрации расплав полимера поступает на вторую стадию экструзии.
Шнек второй ступени имеет соотношение длины к диаметру (L/D), равное 12.
По сравнению с первой ступенью, вторая короче и отвечает преимущественно за:
• Гомогенизацию расплава
• Стабилизацию давления
• Финальную экструзию
Двухступенчатая схема позволяет первой ступени сосредоточиться на эффективном плавлении и дегазации, в то время как вторая ступень обеспечивает контролируемую финальную экструзию.
Такое разделение функций помогает регулировать тепловые и механические нагрузки, воздействующие на расплав вторичного ПП.
5. Логика двухстадийной обработки
Основную техническую логику системы ADS можно представить следующим образом:
Первая стадия
Плавление + пластикация + смешивание + вакуумная дегазация → Фильтрация
Удаление твердых примесей → Вторая стадия
Гомогенизация + стабилизация давления + финальная экструзия → Гранулирование
Гранулы переработанного ПП
Цель двухстадийной конфигурации — не просто добавить еще один экструдер.
Задача состоит в разделении различных функций обработки и обеспечении более контролируемых условий переработки ПП.
6. Автоматизированная подача и управление процессом
Система гранулирования ADS оснащена системой управления на базе ПЛК (программируемого логического контроллера).
Система подачи способна автоматически регулировать частоту подачи материала в зависимости от режима работы основного экструдера.
Это позволяет поддерживать более стабильную взаимосвязь между следующими показателями:
Подача материала → Нагрузка при экструзии → Производительность гранулирования
Система управления также отслеживает ключевые параметры процесса, такие как:
• Температура расплава
• Давление расплава
• Состояние главного двигателя
• Рабочий статус оборудования
Оператор может контролировать эти параметры через сенсорный интерфейс ПЛК.
7. Охлаждение и сушка гранул
После гранулирования полученные гранулы ПП необходимо охладить и отделить от технологической воды или влаги, оставшейся после процесса гранулирования.
В системе предусмотрены этапы вибрационного обезвоживания и сушки.
Это позволяет снизить уровень остаточной поверхностной влаги перед сбором готовых гранул.
Конечная влажность зависит от условий эксплуатации и характеристик материала.
Цель данного этапа — получение гранул, пригодных для последующего хранения и дальнейшей переработки.
V. Производительность системы
Согласно данным, представленным для этого варианта переработки листового ПП (полипропилена), система ADS обеспечивает стабильную производительность на уровне примерно:
800–1000 кг/ч
Конфигурация системы включает:
| Параметр | Конфигурация системы |
| Материал | Листовой ПП |
| Система грануляции | Двухстадийный гранулятор ADS |
| Отношение L/D (первая стадия) | 38 |
| Отношение L/D (вторая стадия) | 12 |
| Производительность | 800–1000 кг/ч |
| Дегазация | Вакуумная дегазация |
| Фильтрация | Гидравлическое устройство смены фильтров |
| Управление | Автоматическое управление на базе ПЛК |
Приведенные показатели относятся к варианту применения, описанному на данной странице.
VI. Преимущества использования двухстадийного гранулятора для переработки листового ПП
Одностадийная экструзионная система способна выполнять процессы плавления и экструзии, однако переработка ПП может потребовать дополнительного контроля следующих параметров:
• Дегазация
• Гомогенизация расплава
• Фильтрация
• Тепловая история материала
• Давление на выходе (экструзии)
Двухстадийная конфигурация ADS позволяет разделить технологические функции.
На первой стадии осуществляется основной процесс плавления и дегазации.
На второй стадии происходит окончательная гомогенизация и экструзия в контролируемых условиях.
Благодаря этому данная конфигурация особенно эффективна в тех случаях, когда важны как высокая производительность, так и качество получаемых гранул.
VII. Ценность применения
Главное преимущество системы ADS в данном случае — способность объединить несколько важных этапов переработки в единый непрерывный процесс грануляции.
Решение обеспечивает:
1. Стабильность процесса
Автоматизированная подача и управление на базе ПЛК (PLC) позволяют поддерживать стабильные параметры экструзии.
2. Эффективная дегазация
Вакуумная дегазация способствует удалению захваченного воздуха, влаги и летучих веществ, выделяющихся в процессе переработки.
3. Фильтрация расплава
Гидравлическая система смены фильтров обеспечивает непрерывную очистку расплава перерабатываемого полимера.
4. Контролируемая двухстадийная экструзия
Первая и вторая стадии выполняют различные технологические функции.
5. Производство гранул из переработанного ПП
Конечным продуктом являются гранулы из переработанного полипропилена (ПП), которые могут быть направлены на дальнейшую переработку с учетом качества материала и требований к конечному изделию.
VIII. Типовой процесс переработки листового ПП
Схему процесса можно представить следующим образом:
Отходы листового ПП → Подача материала → Экструзия на первой стадии → Плавление и пластикация → Вакуумная дегазация → Фильтрация расплава → Гомогенизация на второй стадии → Грануляция → Охлаждение и обезвоживание → Гранулы из переработанного ПП
Конкретное оборудование для предварительного измельчения и подачи подбирается с учетом размеров исходных листов ПП и состояния материала.
IX. Обзор применения
Данный пример демонстрирует использование двухстадийной системы грануляции ACERETECH ADS для переработки листового полипропилена.
К основным сложностям при переработке листового ПП относятся:
• Крупногабаритное и легкое сырье
• Наличие воздуха и летучих веществ
• Твердые примеси
• История термического и механического (сдвигового) воздействия
• Необходимость обеспечения стабильного процесса грануляции
Система ADS решает эти задачи благодаря следующим этапам:
Плавление и пластикация на первой стадии
• Вакуумная дегазация
• Фильтрация расплава
• Гомогенизация на второй стадии
• Автоматизированное управление процессом
• Грануляция и обезвоживание
В представленном решении система обеспечивает стабильную производительность на уровне примерно 800–1000 кг/ч.
Общую схему процесса можно описать так:
Отходы листового ПП → Двухстадийная экструзия → Дегазация → Фильтрация → Грануляция → Гранулы из переработанного ПП
Ищете решение для грануляции при переработке листового ПП?
Переработка отходов листового полипропилена (PP) может быть сопряжена с трудностями из-за их большого объема, низкой насыпной плотности, риска загрязнения и необходимости контроля качества получаемого вторичного полимера.
Двухстадийная система грануляции ACERETECH ADS объединяет следующие этапы:
плавление и пластикация → вакуумная дегазация → фильтрация расплава → двухстадийная гомогенизация → грануляция.
В данном технологическом решении производительность системы составляет примерно 800–1000 кг/ч.
Свяжитесь с компанией ACERETECH, чтобы обсудить ваши задачи по переработке и грануляции листового полипропилена.
Часто задаваемые вопросы о линии гранулирования для переработки полипропиленовых листов
Q1: Какова функция шнека первой ступени с соотношением длины к диаметру (L/D) 38?
A: Удлиненный шнек первой ступени обеспечивает достаточную рабочую длину для транспортировки, плавления, пластикации, смешивания, гомогенизации и вакуумной дегазации материала.
Q2: Какова функция шнека второй ступени с соотношением L/D 12?
A: Шнек второй ступени используется преимущественно для окончательной гомогенизации расплава, стабилизации давления и нагнетания материала перед грануляцией.
Q3: Как удаляются посторонние примеси?
A: Для удаления твердых примесей из расплава полимера перед финальной грануляцией в системе применяется технология гидравлической смены фильтров.
Q4: Можно ли использовать гранулы из листового полипропилена непосредственно для литья под давлением?
A: Вторичные гранулы полипропилена могут быть пригодны для литья под давлением или других видов дальнейшей переработки — это зависит от конечных свойств материала, уровня загрязнений, влажности и требований к конкретному изделию.
Сам по себе процесс переработки не гарантирует автоматической пригодности материала для определенного конечного применения.
Q5: Что происходит с полипропиленом после грануляции?
A: После грануляции и обезвоживания вторичные гранулы полипропилена собираются и направляются на дальнейшую переработку в соответствии с требованиями заказчика.