一、PP片材废料的高效回收与造粒
PP片材广泛应用于包装、工业产品、周转箱、托盘及其他领域。
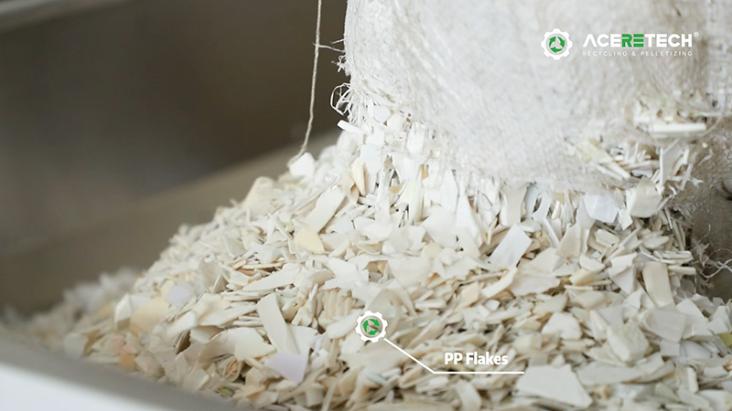
在生产加工过程中,会产生一定量的PP片材废料。根据来源不同,这些物料可能包括生产切边、不合格片材、工业边角料以及其他硬质PP废料。
与传统的紧实型塑料废料相比,PP片材在造粒过程中面临诸多挑战,主要源于其尺寸较大、堆积密度低以及体积庞大等特性。
此外,再生PP中可能含有水分、空气、印刷残留物及其他杂质,这些都会影响最终颗粒的质量。
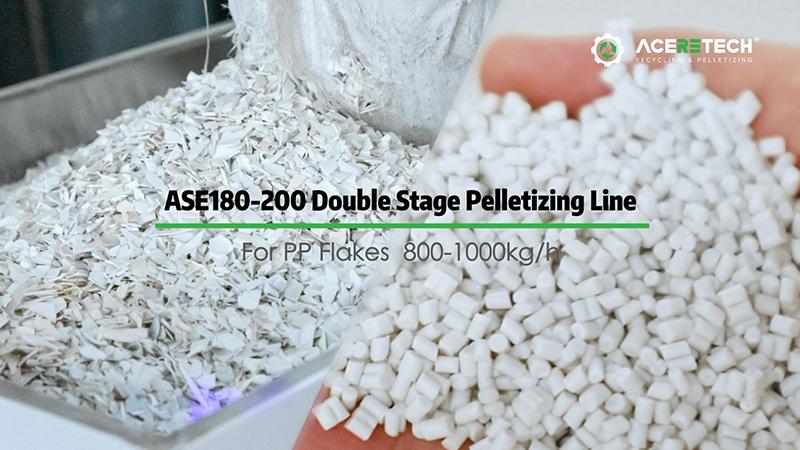
针对此类应用,ACERETECH采用ADS双阶造粒系统,将PP片材废料加工成再生PP颗粒。
该系统集成了双阶塑化、真空排气、熔体过滤及自动化工艺控制功能,确保了造粒过程的稳定性。
二、应用背景
PP片材废料产生于各种制造工艺中。
典型来源包括:
• PP片材生产切边
• 不合格PP片材
• 热成型废料
• 工业PP片材废料
• 硬质PP生产废料
• 回收的PP片材物料
这些物料进入回收流程时,往往呈大尺寸且轻质的状态。
在挤出之前,需对物料进行预处理以确保进料稳定。
挤出过程中,可能面临以下挑战:
• 夹带空气
• 水分
• 印刷残留物
• 异物颗粒
• 热历程与剪切历程的影响
因此,造粒系统不仅需要具备熔融能力,还需实现有效的均化、排气和过滤。
三、PP片材回收的主要挑战
大尺寸且轻质的原料
与实际重量相比,PP片材废料往往占据较大的体积。
这增加了向挤出系统稳定进料的难度。
因此,配备合适的进料系统对于维持连续的物料流至关重要。空气与挥发物去除
PP片材废料中可能夹杂空气,或残留有前道工序产生的气体及挥发性物质。
若未能有效去除这些物质,可能会影响熔体质量,导致最终颗粒或下游产品中出现气泡。
杂质
根据来源不同,PP片材废料中可能含有:
• 粉尘
• 纸张
• 异种塑料颗粒
• 金属杂质
• 其他固体杂质
因此,在再生PP造粒过程中,有效的熔体过滤至关重要。
热历史
反复加工会使聚丙烯承受额外的热应力和剪切应力。
因此,若要保持再生PP的质量,控制挤出工艺条件显得尤为重要。
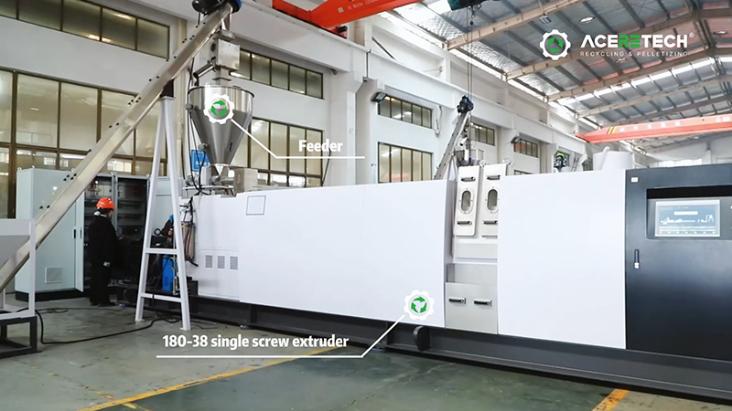
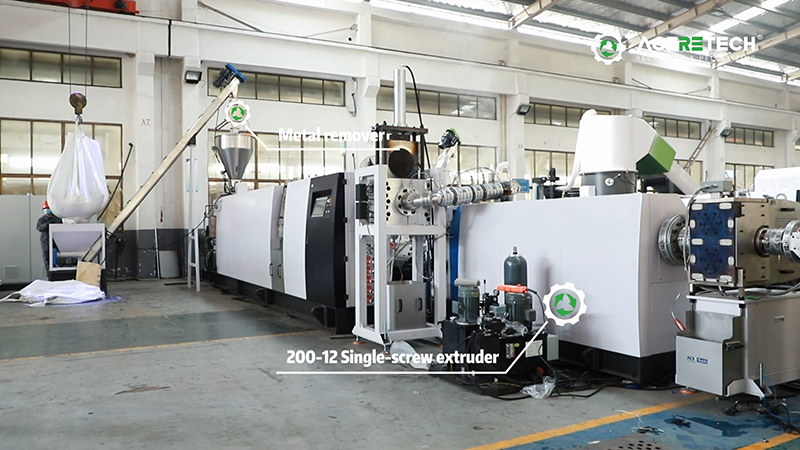
针对PP片材回收,ACERETECH采用ADS双阶造粒机。
该系统采用长径比适宜的第一阶螺杆与较短的第二阶螺杆组合。
基本工艺流程如下:
PP片材废料 → 喂料 → 第一阶熔融与塑化 → 真空脱气 → 熔体过滤 → 第二阶均化 → 造粒 → 再生PP颗粒
双阶配置将主要的塑化过程与最终的均化及挤出阶段分离开来。
这使得物料能够在挤出工艺的不同阶段,在各自适宜的条件下进行加工。
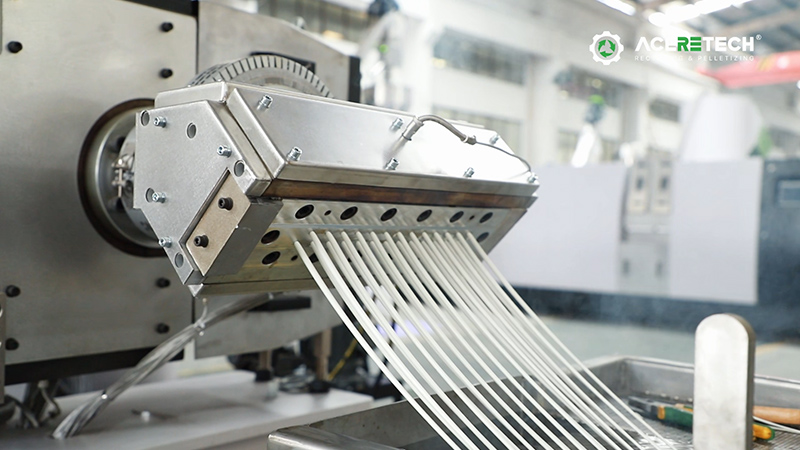
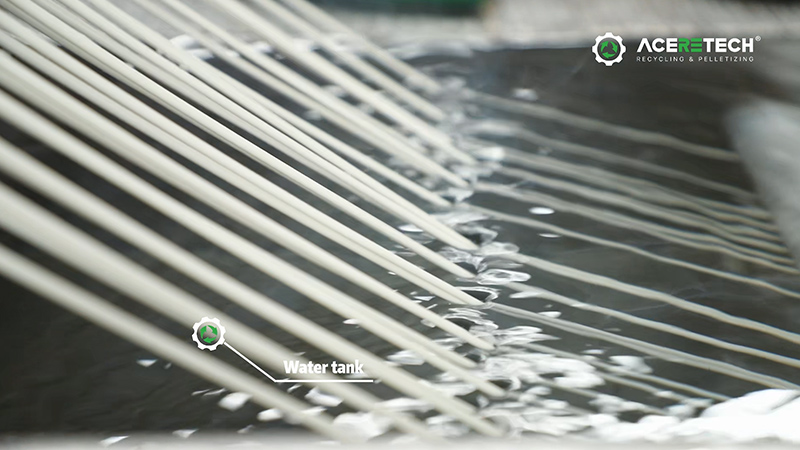
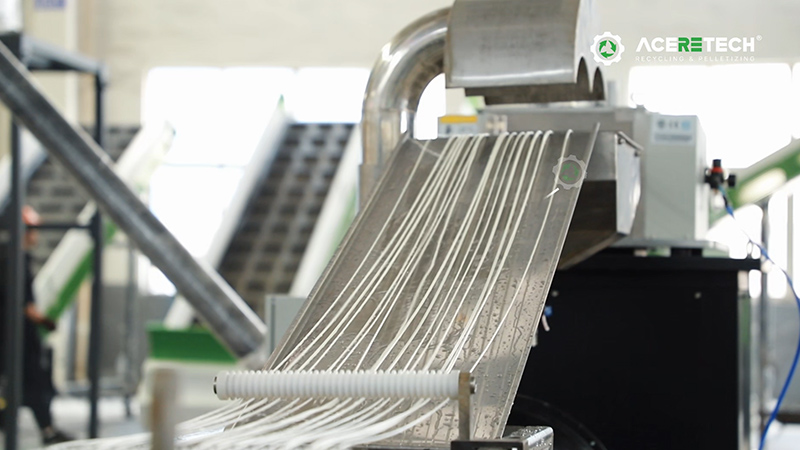
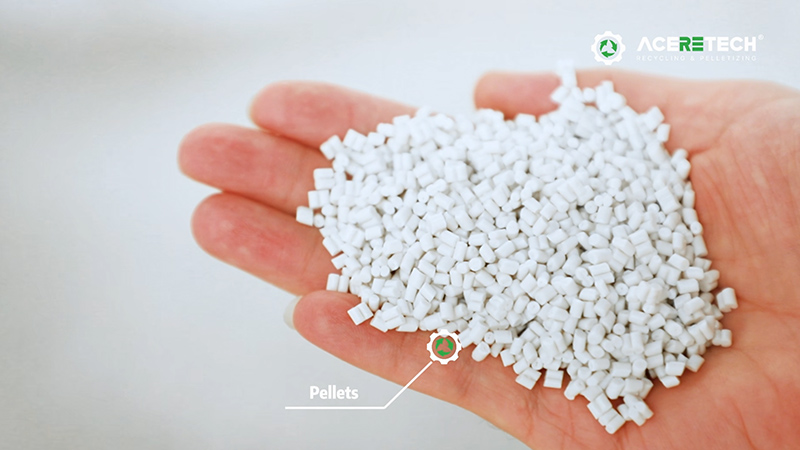
1. 第一阶:熔融与塑化
第一挤出阶段负责主要的熔融与塑化过程。
第一阶螺杆的长径比(L/D)为38,提供了充足的螺杆长度,以实现:
• 物料输送
• 熔融
• 塑化
• 混合
• 均化
• 真空脱气
较长的塑化段使PP物料能够从固态原料逐渐转变为均匀的聚合物熔体。
在处理粒径大小不一、物理状态各异的PP片材废料时,这一点尤为重要。
2. 真空脱气
真空脱气工序集成在第一级挤出阶段中。
在加工过程中,物料中的水分、裹挟空气及挥发性物质会被释放出来。
真空系统负责将这些气体从聚合物熔体中抽除。
这有助于降低以下风险:
• 气泡
• 空洞
• 挤出不稳定
• 因气体引起的颗粒缺陷
脱气效果取决于实际的原料状况及工艺参数。
对于PP(聚丙烯)片材回收而言,真空脱气作为一道额外的工艺步骤,可在最终挤出阶段前提升熔体质量。
3. 熔体过滤
经过塑化和脱气处理后,聚合物熔体进入过滤系统。
过滤的目的是在造粒前去除熔体中的固体杂质。
ADS系统采用液压换网技术,以实现连续熔体过滤。
在加工回收PP时,这一点尤为重要,因为原料中可能含有不应进入最终再生颗粒的异物颗粒。
应根据以下因素选择合适的过滤精度:
• 原料洁净度
• 杂质类型
• 最终颗粒要求
• 下游应用需求
4. 第二阶段:低剪切均化
完成第一阶段的塑化与过滤后,聚合物熔体进入第二级挤出阶段。
第二级螺杆的长径比(L/D)为12。
与第一级相比,第二级长度较短,主要负责:
• 熔体均化
• 压力稳定
• 最终挤出
这种两级式布局使第一级能够专注于高效熔融与脱气,而第二级则负责受控的最终挤出。
这种分工有助于管控施加于回收PP熔体上的热负荷与机械负荷。
5. 两阶段加工逻辑
ADS系统的主要技术逻辑可概括如下:
第一阶段
熔融 + 塑化 + 混合 + 真空脱气 → 过滤
去除固体杂质 → 第二阶段
均化 + 稳压 + 最终挤出 → 造粒
再生PP颗粒
采用两阶段配置的目的不仅仅是增加一台挤出机。
其核心在于将不同的加工功能分离开来,从而为再生PP提供更受控的加工条件。
6. 自动喂料与过程控制
ADS造粒系统集成了基于PLC的控制功能。
喂料系统可根据主挤出机的运行工况自动调节喂料频率。
这有助于保持以下各环节之间更稳定的关联:
物料喂料 → 挤出负荷 → 造粒产量
控制系统还会监测关键工艺参数,例如:
• 熔体温度
• 熔体压力
• 主电机工况
• 设备运行状态
操作人员可通过PLC触摸屏界面监控这些参数。
7. 颗粒冷却与干燥
造粒完成后,再生PP颗粒需要进行冷却,并与造粒过程中产生的工艺水或水分进行分离。
该系统采用了基于振动原理的脱水与干燥技术。
这有助于在收集再生颗粒之前降低其表面残留水分。
最终的含水率取决于具体的运行工况和物料特性。
此阶段旨在生产出适合后续储存及下游加工的颗粒产品。
五、应用性能
根据该PP片材应用的相关数据,ADS系统可实现约以下水平的稳定产量:
800–1000 kg/h
系统配置如下:
| 参数 | 应用配置 |
| 物料 | PP片材 |
| 造粒系统 | ADS双阶造粒机 |
| 第一阶长径比 (L/D) | 38 |
| 第二阶长径比 (L/D) | 12 |
| 产量 | 800–1000 kg/h |
| 排气 | 真空排气 |
| 过滤 | 液压换网器 |
| 控制 | PLC自动控制 |
上述数据针对本页介绍的应用场景。
六、为什么PP片材回收采用双阶造粒机
单阶挤出系统虽能完成熔融与挤出工序,但PP回收应用往往还需要对以下方面进行额外控制:
• 排气
• 熔体均化
• 过滤
• 热历程
• 最终挤出压力
ADS双阶配置将各项加工功能进行了分工:
第一阶主要负责熔融与排气工序。
第二阶则在受控条件下进行最终的熔体均化与挤出。
因此,该配置特别适用于既看重产量又重视回收颗粒质量的应用场景。
七、应用价值
ADS系统在此应用中的主要价值在于,它能将多项关键的回收功能整合到一个连续的造粒工艺流程中。
该应用具备以下优势:
1. 加工稳定性
自动喂料与PLC控制系统确保了挤出工况的稳定。
2. 高效脱气
真空脱气技术有助于去除加工过程中释放的夹带空气、水分及挥发性物质。
3. 熔体过滤
液压换网系统实现了对回收聚合物熔体的连续过滤。
4. 受控的两级挤出
第一级与第二级挤出工序分别承担不同的加工功能。
5. 再生PP颗粒生产
最终产出再生PP颗粒,可根据材料质量及终端用途要求,输送至后续的塑料加工环节。
八、典型的PP片材回收工艺
该应用流程概括如下:
PP片材废料 → 喂料 → 第一级挤出 → 熔融塑化 → 真空脱气 → 熔体过滤 → 第二级均化 → 造粒 → 冷却脱水 → 再生PP颗粒
具体的上游粉碎及喂料设备,可根据进料PP片材的尺寸及物料状态进行选配。
九、应用总结
本案例展示了ACERETECH ADS两级造粒系统在PP片材回收中的应用。
PP片材回收面临的主要挑战包括:
• 原料体积大且密度低(轻质)
• 空气与挥发性物质
• 固体杂质
• 热历程与剪切历程
• 对造粒稳定性的要求
ADS系统通过以下环节满足上述需求:
第一级熔融塑化
• 真空脱气
• 熔体过滤
• 第二级均化
• 自动化工艺控制
• 造粒与脱水
在本应用案例中,该系统实现了约800–1000 kg/h的稳定产量。
整体工艺流程概括如下:
PP片材废料 → 两级挤出 → 脱气 → 过滤 → 造粒 → 再生PP颗粒
正在寻找PP片材回收造粒解决方案?
PP片材废料的回收利用面临诸多挑战,包括体积大、堆积密度低、可能存在污染物,以及需要严格控制再生聚合物的质量。
ACERETECH ADS双阶造粒系统集成了以下工艺步骤:
熔融与塑化 → 真空脱气 → 熔体过滤 → 二级均化 → 造粒
针对该应用场景,该系统的产量约为800–1000 kg/h。
欢迎联系ACERETECH,探讨您的PP片材回收与造粒需求。
PP片材造粒机常见问题
Q1: 第一阶长径比(L/D)为38的螺杆有何作用?
A: 第一阶长螺杆提供了充足的加工长度,用于物料输送、熔融、塑化、混合、均化及真空脱气。
Q2: 第二阶长径比(L/D)为12的螺杆有何作用?
A: 第二阶螺杆主要用于造粒前的最终熔体均化、压力稳定及挤出。
Q3: 如何去除杂质?
A: 该系统采用液压换网技术,在最终造粒前从聚合物熔体中过滤去除固体杂质。
Q4: PP片材再生颗粒可以直接用于注塑成型吗?
A: 再生PP颗粒是否适用于注塑成型或其他下游应用,取决于其最终材料性能、杂质含量、水分以及具体产品的要求。
回收过程本身并不能自动保证材料适用于特定的最终用途。
Q5: PP材料造粒后如何处理?
A: 造粒并脱水后,再生PP颗粒可根据客户要求进行收集,并转入后续加工工序。