一、在生产现场直接回收HDPE瓶胚生产废料
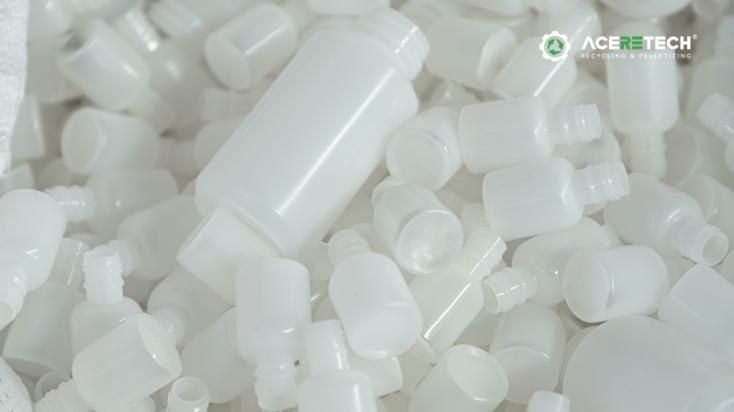
HDPE瓶胚制造过程中会产生多种类型的生产废料,包括次品瓶胚、开机废料、设备调试废料以及换产废料。
对于连续生产瓶胚的制造商而言,将这些废料储存起来以备日后回收,会增加物料搬运、仓储及人力方面的需求。
针对这一应用场景,ACERETECH采用ASP-ECO一体化厂内回收系统,在废料产生源头直接处理HDPE瓶胚废料。
该系统集成了以下工序:
破碎 → 强制喂料 → 挤出 → 过滤 → 风环造粒
所有工序整合于一个紧凑的机组中。
该系统处理能力约为50–70 kg/h,专为即时回收HDPE瓶胚生产废料并将其转化为再生塑料颗粒而设计。
二、应用背景
HDPE瓶胚生产过程中不可避免地会产生一定量的生产废料。
典型的废料包括:
• HDPE瓶胚次品
• 开机废料
• 设备调试废料
• 换产废料
• 其他厂内HDPE生产废料
尽管与消费后塑料废料相比,这些材料相对洁净,但在进行离线收集和处理时,仍会带来实际问题。
这些废料需要经过以下环节:
1. 收集
2. 储存
3. 运输
4. 再加工
5. 回用于生产
对于连续生产作业而言,这些额外的处理步骤会增加人力需求,并占用宝贵的生产车间空间。
因此,该应用旨在直接在制造工厂内部实现生产废料的回收利用。
三、为什么要进行厂内回收?
该应用与传统塑料回收的主要区别在于回收作业进行的地点。传统离线回收
生产废料 → 收集 → 暂存 → 运输 → 外部/独立回收线 → 再生颗粒
厂内回收
HDPE瓶坯废料 → ASP-ECO → 再生颗粒
ASP-ECO系统允许在废料产生源附近直接处理生产废料。
这减少了物料的二次搬运需求,并能更高效地将再生料回用于生产流程。
四、应用工艺流程
该应用中的实际工艺流程如下:
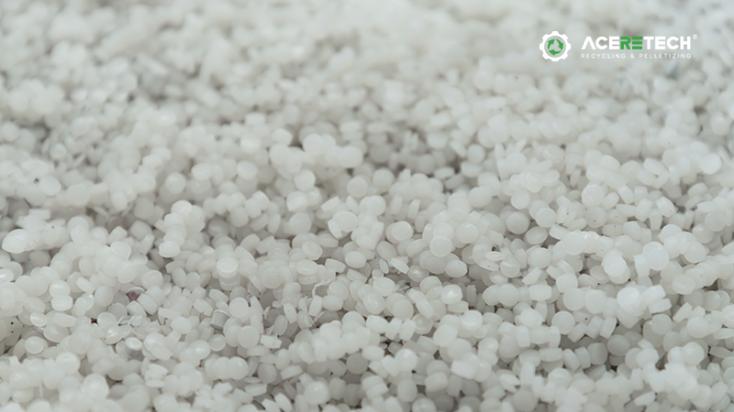
HDPE瓶坯废料 → 粉碎 → 强制喂料 → 熔融挤出 → 过滤 → 风环造粒 → 再生HDPE颗粒
整个工艺流程集成于ASP-ECO系统中。



第一步:HDPE瓶坯破碎
HDPE瓶坯质地较硬且形状不规则。
因此,若不预先进行尺寸减小处理,它们不适合直接送入挤出段。
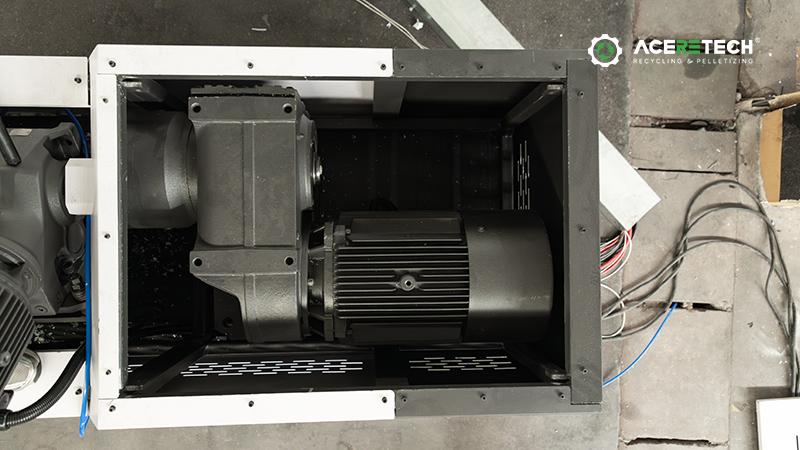
ASP-ECO在设备前端集成了一套低速高扭矩粉碎系统。
粉碎工序将HDPE瓶坯废料的尺寸减小,并为后续稳定送入挤出段做好准备。
该工序的主要目的包括:
• 尺寸减小
• 物料预处理
• 稳定喂料
• 连续加工
这使得瓶坯废料无需使用独立的外部破碎机或粉碎机,即可直接进入下一道加工工序。
第二步:强制喂料
粉碎后的HDPE物料被输送至强制喂料段。
ASP-ECO采用受控喂料系统,将物料持续推入挤出段。
对于集成式回收系统而言,这一点至关重要,因为粉碎和挤出工序需要连续运行。
该系统还配备了多种喂料选项,例如:
• 皮带输送机
• 牵引辊
• 人工投料口
这些组件有助于保持进入回收系统的物料流稳定可控。
第三步:熔融挤出
随后,制备好的 HDPE 材料进入单螺杆挤出系统。
本应用中采用的 ASP-ECO 配置如下:
• 螺杆直径:Ø80 mm
• 长径比 (L/D):15
挤出段负责对粉碎后的 HDPE 材料进行熔融和塑化,随后进行过滤和造粒。
该阶段旨在将固态的粉碎瓶坯材料转化为均匀的塑料熔体,以适应后续的过滤和造粒工序。
步骤四:熔体过滤
塑化完成后,熔融的 HDPE 进入过滤段。
过滤的目的是在造粒前去除熔体中的杂质。
在本应用中,ASP-ECO 采用手动换网器。
过滤阶段有助于提高再生材料在进入造粒段之前的均匀性。
步骤五:风环造粒
过滤完成后,熔融的 HDPE 进入造粒段。
ASP-ECO 采用风环造粒系统,将过滤后的熔体转化为再生 HDPE 颗粒。
造粒阶段产出的再生材料形态更均匀,也更易于处理。
最终产品可根据客户的生产需求进行收集,并回送至生产流程中。
厂内闭环回收
该应用的主要特点之一是其闭环生产理念。
无需将生产废料送往独立的回收流程,材料可直接在制造工厂内进行处理。
简化的物料流向如下:
HDPE 瓶坯生产 → 生产废料 → ASP-ECO 厂内回收 → 再生 HDPE 颗粒 → 回送生产
这使制造商能够在回收自身生产废料价值的同时,减少需运出生产设施的物料量。
五、应用配置
| 项目 | 应用配置 |
| 原料 | HDPE 瓶坯生产废料 |
| 应用 | 厂内/在线回收 |
| 产能 | 约50–70 kg/h |
| 撕碎 | 集成式低速大扭矩撕碎机 |
| 喂料 | 强制喂料 |
| 挤出机 | 单螺杆,直径 Ø80 mm,长径比 L/D 15 |
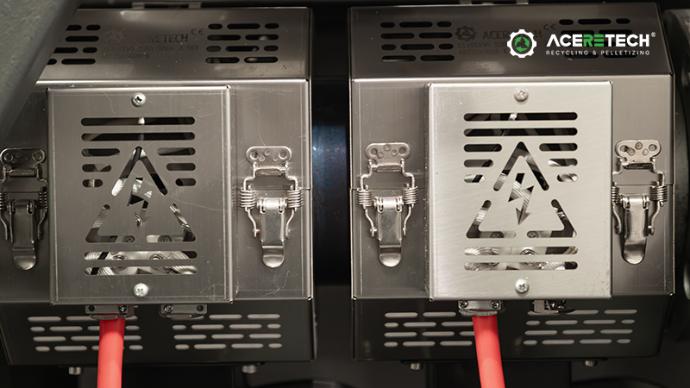
| 加热 | 陶瓷加热器 |
| 冷却 | 风冷系统 |
| 过滤 | 手动换网器 |
| 造粒 | 风环造粒机 |
| 最终产品 | 再生 HDPE 颗粒 |
六、为什么要将粉碎与造粒工序集成?
对于相对洁净的生产废料,并不一定需要使用大型独立回收生产线。
ASP-ECO 将多个加工工序整合为一套紧凑型系统:
• 粉碎
• 喂料
• 挤出
• 过滤
• 造粒
这种集成式配置减少了所需的独立设备数量及中间输送环节。
对于厂房空间有限或生产废料产生量相对较少的制造商而言,该系统特别适合厂内回收应用。
七、应用价值
该应用的主要价值不仅仅在于将 HDPE 废料转化为颗粒。
其核心优势在于能够就近回收生产过程中产生的废料。
1. 废料即时回收
无需长期堆积即可处理生产废料。
2. 减少二次搬运
物料无需在生产区与独立回收区之间反复运输。
3. 系统设计紧凑
将粉碎、挤出、过滤和造粒工序集成于同一系统中。
4. 占用空间小
与传统的多机组合式回收系统相比,集成式设计占地更少。
5. 物料回收
洁净的 HDPE 生产废料可转化为再生 HDPE 颗粒。
6. 闭环生产
再生颗粒可根据客户的材料及产品要求,重新投入生产流程中。
八、从 HDPE 瓶坯废料到再生颗粒
整个应用流程可概括如下:
HDPE 瓶坯次品/生产废料 → 一体化粉碎 → 强制喂料 → 熔融塑化 → 熔体过滤 → 风环造粒 → 再生 HDPE 颗粒
整个工艺过程均在紧凑型 ASP-ECO 系统内完成。
这使得该解决方案非常适合那些希望针对 HDPE 瓶坯生产废料建立厂内回收闭环的制造商。
九、应用概述
本应用展示了 ASP-ECO 一体化回收系统在处理 HDPE 瓶坯生产废料方面的应用。
主要挑战并非源于消费后废料常见的污染物问题,而是如何高效处理洁净的生产废料,避免对其进行堆积、运输和单独处理。
ASP-ECO 通过将以下工序集成于一套紧凑型系统中,满足了这一需求:
粉碎 → 强制喂料 → 挤出 → 过滤 → 造粒
该系统处理能力约为 50–70 kg/h,可在生产厂内直接将 HDPE 瓶坯生产废料转化为再生 HDPE 颗粒。
有 HDPE 瓶坯生产废料需要回收吗?
如果您的 HDPE 瓶坯生产过程中产生洁净的不合格瓶坯、开机废料或换产废料,厂内回收系统可以帮助将这些生产废料转化为可利用的再生 HDPE 颗粒。
ASP-ECO 集成了以下工序:
粉碎 → 强制喂料 → 挤出 → 过滤 → 风环造粒
该系统结构紧凑,处理能力约为 50–70 kg/h。
请联系 ACERETECH,探讨您的厂内 HDPE 回收应用方案。
FAQ
Q1: 可以处理哪种类型的 HDPE 废料?
A: 本应用主要针对洁净的 HDPE 瓶坯生产废料,包括不合格瓶坯、开机废料、设备调试废料以及换产废料。
Q2: HDPE 瓶坯可以直接投入挤出机吗?
A: 不建议这样做。
HDPE 瓶坯体积较大且刚性较强,因此需要先进行粉碎,以便为挤出工段提供合适的进料。ASP-ECO 将粉碎和挤出功能集成在了一套系统中。
Q3: ASP-ECO 是否包含过滤系统?
A: 是的。该系统包含一个手动换网器,用于在造粒前对熔体进行过滤。
Q4: 该系统与传统回收生产线的主要区别是什么?
A: 关键区别在于其厂内一体化的配置。 ASP-ECO 无需将生产废料收集并输送至独立的回收生产线,而是将主要的回收工序整合为一个紧凑的系统,可直接安装在生产车间内。
Q5: ASP-ECO 的处理能力是多少?
A: 本应用案例中的处理能力约为 50–70 kg/h。
Q6: 回收造粒后的颗粒能否重新用于生产?
A: 对于洁净的 HDPE 生产废料,回收颗粒可根据客户的具体产品要求及允许的再生料添加比例,重新投入注塑或挤出生产流程中。
Q7. ASP-ECO 仅适用于 HDPE 瓶坯吗?
A: 不是。该系统同样适用于其他相对洁净的厂内塑料废料,包括 PE 薄膜废料、切边料、编织袋及中空容器等。不过,此处介绍的应用案例主要侧重于 HDPE 瓶坯的回收。